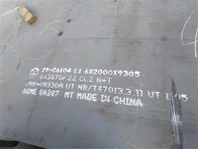
ASTM A537CL2 — это высокопрочная термообработанная стальная пластина, обычно используемая в сосудах под давлением. Остаточные напряжения в ASTM A537CL2 могут привести к различным проблемам, таким как деформация, растрескивание и снижение усталостной долговечности, что может существенно повлиять на производительность и безопасность сосудов под давлением. Как надежный поставщик ASTM A537CL2, мы понимаем важность снижения остаточного напряжения для обеспечения качества нашей продукции. В этом блоге мы обсудим несколько эффективных методов снижения остаточного напряжения в ASTM A537CL2.
1. Термическая обработка
Термическая обработка является одним из наиболее часто используемых методов снижения остаточных напряжений в металлах. Для ASTM A537CL2 можно провести термообработку для снятия напряжений. Этот процесс включает в себя нагрев стальной пластины до определенной температуры ниже критической температуры превращения, а затем выдерживание ее при этой температуре в течение определенного периода перед медленным охлаждением.
Рекомендуемая температура снятия напряжений для ASTM A537CL2 обычно находится в диапазоне 600–650°C (1112–1202°F). Время выдержки зависит от толщины пластины. Обычно для каждых 25 мм (1 дюйма) толщины рекомендуется время выдержки около 1 часа. Медленное охлаждение имеет решающее значение для предотвращения образования новых остаточных напряжений. Часто используется скорость охлаждения около 20–50°C (36–90°F) в час.
Термическая обработка не только снижает остаточные напряжения, но и повышает пластичность и ударную вязкость материала. Это помогает снять внутренние напряжения, возникающие во время производственных процессов, таких как горячая прокатка, сварка и механическая обработка.
2. Отжиг
Отжиг — это еще один процесс термообработки, который можно использовать для уменьшения остаточного напряжения и улучшения микроструктуры ASTM A537CL2. Полный отжиг включает нагрев стали до температуры выше ее верхней критической температуры (около 900–920°C или 1652–1688°F для ASTM A537CL2), выдерживание ее в течение достаточного времени для полной аустенизации, а затем медленное охлаждение в печи.
В некоторых случаях также можно рассмотреть сфероидизирующий отжиг. Этот процесс включает нагрев стали до температуры чуть ниже нижней критической температуры и выдерживание ее в течение длительного периода времени, чтобы способствовать образованию сфероидальной карбидной структуры. Сфероидизирующий отжиг может улучшить обрабатываемость и дополнительно снизить остаточное напряжение.
3. Механические методы
- Дробеструйная обработка: Дробеструйная обработка — это метод механической обработки поверхности. В этом процессе небольшие сферические частицы проецируются на поверхность пластины ASTM A537CL2 с высокой скоростью. Воздействие выстрелов вызывает пластическую деформацию поверхностного слоя, что, в свою очередь, вызывает сжимающие напряжения на поверхности. Сжимающее напряжение на поверхности может противодействовать растягивающему остаточному напряжению, тем самым снижая общий уровень остаточного напряжения. Дробеструйная обработка также может улучшить сопротивление усталости материала, предотвращая возникновение и распространение трещин на поверхности.
- Прокатка и выпрямление: Правильные процессы прокатки и правки могут помочь снизить остаточное напряжение в пластинах ASTM A537CL2. Во время прокатки контролируемая деформация может перераспределить внутренние напряжения. Операции по правке после прокатки позволяют исправить любые искажения формы и еще больше гомогенизировать распределение напряжений. Однако важно обеспечить тщательный контроль параметров прокатки и правки, чтобы избежать возникновения новых остаточных напряжений.
4. Оптимизация сварочного процесса
Если ASTM A537CL2 используется в сварных конструкциях, оптимизация процесса сварки имеет решающее значение для снижения остаточного напряжения.
- Предварительный нагрев: Предварительный нагрев основного металла перед сваркой может уменьшить температурный градиент между зоной сварки и основным металлом во время сварки. Это помогает минимизировать разницу в сжатии и расширении, вызывающую остаточное напряжение. Для ASTM A537CL2 температура предварительного нагрева обычно находится в диапазоне 100–150°C (212–302°F).
- Последовательность сварки: Правильная последовательность сварки также может сыграть важную роль в снижении остаточного напряжения. Например, использование технологии обратной ступенчатой сварки может помочь сбалансировать подвод тепла и снизить общее накопление напряжений. Вместо непрерывной сварки в одном направлении сварной шов разделяется на небольшие сегменты, и каждый сегмент сваривается в противоположном направлении.
- Послесварочная термообработка (PWHT): Подобно упомянутой выше термообработке для снятия напряжений, PWHT часто проводится после сварки, чтобы уменьшить остаточное напряжение в зоне сварного шва и прилегающем основном металле. Это помогает снять высокие остаточные напряжения, возникающие во время быстрого нагрева и охлаждения в процессе сварки.
5. Оптимизация обработки
Во время операций механической обработки, таких как точение, фрезерование и сверление, в компонентах ASTM A537CL2 могут возникать остаточные напряжения. Чтобы уменьшить эти стрессы:
- Правильные параметры резки: Очень важно правильно выбрать скорость резания, подачу и глубину резания. Высокие скорости резания и большая глубина резания могут привести к чрезмерному нагреву и силам резания, что может привести к образованию остаточных напряжений. Оптимизируя эти параметры, можно свести к минимуму выделение тепла и силы резания.
- Отделочные резы: Легкая чистовая резка может помочь снизить остаточное напряжение на поверхности. Эти разрезы могут удалить деформированный поверхностный слой, образовавшийся во время черновой обработки, и оставить более гладкую поверхность с меньшим остаточным напряжением.
Как поставщик ASTM A537CL2, мы стремимся предоставлять высококачественную продукцию с минимальным остаточным напряжением. Мы используем передовые производственные процессы и строгие меры контроля качества, чтобы гарантировать, что наши пластины ASTM A537CL2 соответствуют самым высоким стандартам. В дополнение к ASTM A537CL2 мы также поставляем другие сопутствующие материалы, такие какP335GH,АСТМ А537 16Mo3, иP275NL1, которые широко используются в сосудах под давлением и смежных отраслях.
Если вы ищете высококачественные материалы ASTM A537CL2 или другие сопутствующие материалы и хотите обсудить ваши конкретные требования, мы приглашаем вас связаться с нами для подробного обсуждения закупок. У нас есть команда опытных профессионалов, которые могут предоставить вам профессиональные советы и решения, адаптированные к вашим потребностям.


Ссылки
- Нормы ASME по котлам и сосудам под давлением
- Стандартные спецификации ASTM для термообработанных углеродисто-марганцево-кремниевых стальных пластин для сварных сосудов под давлением (ASTM A537)
- Линь Дж. и Чжан Ю. (ред.). (2018). Остаточное напряжение в металлах: измерение, моделирование и смягчение. Издательство Вудхед.